

平歯車システムの騒音制限値と試験方法を規定することで、製品を不要な騒音問題から保護できます。混乱を避け、一貫した結果を得るためには、明確な仕様策定プロセスが必要です。騒音は、仕様への準拠、ユーザーの安全性、製品の品質に影響を与えます。仕様を定めることで、ギアモーターの性能を制御できます。仕様では、音圧レベル、周波数スペクトル、振動などの騒音指標を定義します。また、マイクロホンの配置、騒音計の読み取り値、環境制御などの試験方法も規定します。仕様は、信頼性の高い騒音測定の基盤となります。正確な結果を得るために、各仕様策定手順に従ってください。
騒音指標には以下が含まれます。
音圧レベル(dBA)
周波数スペクトル
振動
試験方法:
マイクの配置
騒音計の測定値
環境管理
主要なポイント(要点)
平歯車システムに適した騒音基準を特定し、基準への準拠とユーザーの期待への対応を確保する。
騒音レベルを効果的に制御するために、歯面接触率や加工公差などのギアパラメータを指定してください。
正確で再現性のある騒音測定を実現するために、動作速度や環境要因などの試験条件を定義する。
信頼性の高いデータを収集するためには、適切な騒音測定機器を選択し、適切な校正を行うことが重要です。
結果を徹底的に文書化し分析することで、ギア設計を改善し、騒音仕様を満たすようにする。
1. 騒音基準を特定する
まず、平歯車システムに適した規格を特定することから始める必要があります。この手順を踏むことで、コンプライアンス上の問題を回避し、製品がユーザーの期待を満たすことを確実にできます。規格は、騒音の測定方法と制限方法に関するルールを定め、適切な試験方法を選択する際の指針となります。
研究業界の標準
騒音制限値を設定する前に、業界標準を調査する必要があります。これらの標準は、ISO、AGMA、DINなどの組織によって定められています。これらの標準は、騒音の測定方法と結果の報告方法に関する明確なルールを示しています。業界標準には、音圧レベル、周波数スペクトル、振動などの項目が含まれていることがわかります。
ISO 6336とAGMA 6000は、ギアノイズに関する一般的な業界標準規格です。
欧州連合の基準にはREACHとRoHSがあり、これらは設計と報告の両方に影響を与える。
北米とアジア太平洋地域の規格は要件が異なる場合があるため、注意深く確認する必要があります。
高接触比のヘリカルギアは最も静かで、標準的な平歯車よりも最大10dB静かに動作します。
標準的なヘリカルギアは、85~95dBAの騒音レベルで動作します。
非インボリュート平歯車は最も騒音が大きく、95dBAを超えることも少なくない。
ヒント:国際規格と地域規格は必ず比較検討しましょう。国際規格は地域規格よりも厳しい管理基準を課している場合が多いです。
関連する規制を選択してください
市場と用途に適用される規制を選択する必要があります。この手順により、平歯車システムがすべての法的要件と顧客要件を満たすことが保証されます。国際規格は地域規格と異なる場合が多くあります。例えば、欧州連合では環境および製品安全基準の厳格な遵守が求められます。北米やアジア太平洋地域では異なる規則が適用される場合があります。高額な設計変更やリコールを避けるためには、これらの違いを理解しておく必要があります。
騒音制限値を定める際に直面する可能性のある一般的な課題と、その解決策を以下に示します。
課題 | 解決策 |
|---|---|
ギアが噛み合う際に発生するノイズ | 騒音の種類を特定し、設計チームおよびサプライヤーと協議する。 |
非対称ギアノイズスペクトル | 振動を最小限に抑えるため、高品質のヘリカルギアと最適化されたギアのかみ合いを使用してください。 |
接触率が低いため、ノイズが増加する | 接触率を高め、形状を最適化したギアを設計することで、より静かな動作を実現します。 |
製造および組み立てエラー | 歯車をシステムとして解析し、微細形状を改善し、騒音を低減する。 |
ギアのかみ合いやモーターの動作による振動 | 振動と騒音を低減するために、ギアの進入点と退出点を最適化する。 |
騒音制限値と試験方法は、常に用途に合った規格に準拠させるべきです。このアプローチは、騒音仕様策定プロセスの残りの部分において、強固な基盤となります。
2. 平歯車システムのパラメータを指定する
試験条件下で騒音レベルを制御し、信頼性の高い結果を得るためには、平歯車システムのパラメータを指定する必要があります。ギアの設計選択は、モーターが発生する騒音量に直接影響します。これらのパラメータを定義することで、正確な試験と静かな動作を実現するための基盤が整います。
歯車形状と歯面接触比を定義する
歯車の形状と歯面接触率には細心の注意を払う必要があります。これらの要素は騒音発生に大きく影響します。
歯車の形状を様々に変更することで、噛み合い時や分離時にシャフト、ベアリング、ケースのたわみによって生じる干渉を防ぐことができる。
高負荷・高速回転する歯車においては、歯の先端部や側面部の調整が非常に重要です。これらの調整は、試験条件下での騒音を最小限に抑えるのに役立ちます。
加工公差は騒音レベルに影響を与える。公差を小さくすることで、低品質のギアであっても騒音を低減できる。
歯面接触率が高いほど、歯車システムの動的負荷と騒音が低減される。
動的な負荷によるギアボックスの振動が、騒音の大部分の原因となっている。
伝達誤差は、振動と騒音の主な原因です。伝達誤差を低減することで、試験条件下でのギア性能が向上します。
ヒント:用途に合わせて歯の接触率とギア形状を常に最適化してください。これにより、振動が低減され、騒音制御が向上します。
文書の主要設計パラメータ
騒音発生に影響を与える主要な設計パラメータはすべて文書化する必要があります。この手順により、試験条件を再現し、一貫した結果を得ることができます。
歯の輪郭
加工公差
バックラッシュ
事例の動的な反応
材料の選定も騒音レベルに影響を与えます。表面硬化処理によって耐荷重能力が向上し、伝達誤差が低減されます。AGMA規格の厳しい品質等級と適切な潤滑により、平歯車用途における騒音を低減できます。
証拠の種類 | 詳細説明 |
|---|---|
歯車設計特性 | 平歯車は急激に噛み合うため、騒音と振動が大きくなる。 |
材料選択の影響 | 表面硬化処理は伝送誤差を低減し、ノイズを軽減する。 |
品質管理対策 | AGMA規格の厳格な基準と潤滑方法により、騒音レベルが大幅に低減されます。 |
テストするすべてのギアモーターについて、これらのパラメータを記録しなければなりません。この方法を用いることで、結果を比較し、より静かな動作を実現するための設計改良に役立ちます。
3. テスト条件を定義する
平歯車モータの騒音を測定する前に、試験条件を定義する必要があります。試験条件は、正確で再現性のある結果を得るための基盤となります。速度、負荷、環境など、騒音に影響を与える変数を制御することで、異なるギア設計や用途間での結果を比較することができます。
運転速度と負荷を設定する
テストを行う際には、動作速度と負荷を指定する必要があります。これらのパラメータは、ギアモーターが発生する騒音量に影響します。
実際の使用状況に合った速度範囲を選択してください。
典型的な条件と極端な条件の両方を代表する荷重を選択してください。
試験中は、それぞれの速度と負荷を記録してください。
テストパラメータを整理するには、表を使用してください。
テストパラメータ | 値の例 | 目的 |
|---|---|---|
スピード(RPM) | 1500、3000 | 操作をシミュレーション |
荷重(Nm) | 5、10 | ストレス下でのテスト |
ヒント:常に複数の速度と負荷でテストを実施してください。この方法により、騒音のピークやギア設計の弱点を見つけることができます。
環境要因に注意してください
騒音測定中は、環境要因を監視する必要があります。温度や湿度は測定精度に影響を与える可能性があります。
各試験セッションごとに、気温と湿度を記録してください。
状況をできる限り安定させてください。
環境変化による誤差を低減するために、色収差補正共焦点センサーなどの高度なセンサーを使用してください。
温度や湿度のわずかな変化でも、結果に影響を与える可能性があります。
試験中に記録された湿度レベル:20.2℃で60.4%RH、21.2℃で60.2%RH、20.5℃で59.8%RH。
こうした小さな変化こそ、なぜ環境を監視し、管理する必要があるのかを示している。
注:管理された条件下で測定を行うことで、騒音測定の信頼性が向上します。誤差が減り、結果の比較が容易になります。
速度、負荷、環境要因を明確に定義することで、正確な騒音試験の基礎を築くことができます。この手順を踏むことで、平歯車モーターの試験結果が信頼できるものになります。
4.騒音測定機器の選定
平歯車モーターの騒音を測定するには、適切な計測器が必要です。精度の高い計測器を使用することで、信頼性の高いデータを収集し、複数のテスト結果を比較することができます。
マイクと騒音計を選択する
試験ニーズに合ったマイクロホンと騒音計を選択してください。これらの機器は、ギアモーターから発生する音を捉えます。以下の機能を確認してください。
2Hzから40kHzまでの広帯域周波数応答を持つ騒音計。
広いダイナミックレンジ(通常10dB~140dB)により、静かな音から大きな音までをカバーします。
周波数範囲が20Hz~12kHz、感度が40dB~14dBの標準的な1インチマイクロホン。
測定を開始する前に、必ずマイクロホンを校正してください。校正を行うことで、測定値の精度が確保されます。マイクロホンを設置する際は、メーカーの指示に従って距離と方向を調整してください。この手順を踏むことで、歪みを回避し、正しい音圧レベルを得ることができます。
適切な機器を使用し、正しいセットアップ手順に従えば、信頼できる結果が得られます。
データ取得ツールを検討する
ノイズ信号を記録・分析するには、データ収集ツールも必要です。これらのツールは、マイクロホンや騒音計からデータを収集します。以下のツールを使用できます。
音声サンプルを保存するためのデジタルレコーダー。
リアルタイム分析用ソフトウェアを備えたデータ収集システム。
周波数と振幅を視覚化するための専用プログラムを搭載したコンピュータ。
データをエクスポートしてさらに分析できるツールを選びましょう。この手順を踏むことで、チームと結果を共有したり、異なるテスト結果を比較したりすることが容易になります。信頼性の高いデータ収集ツールは、傾向を把握し、ギアモーターの設計を改善するのに役立ちます。
5. 測定ポイントを設定する
平歯車モーターの正確な騒音レベルを測定するには、測定ポイントを設定する必要があります。この手順により、明確な騒音制限値を設定し、テスト方法の信頼性を確保できます。マイクロホンの設置場所を決定し、配置に関するガイドラインに従う必要があります。これらの選択は測定の再現性に影響し、異なるギア設計間での騒音制限値の比較に役立ちます。
マイクの位置を決定する
ギアモーターから発生する騒音レベルを最も正確に捉えられるマイクの位置を選択してください。ギアのかみ合い部やモーターハウジングなど、主な騒音源の近くにマイクを設置してください。測定ポイントを整理するために、以下の表を使用してください。
測定点 | 典型的な場所 | 目的 |
|---|---|---|
ギアメッシュエリア | 歯車の歯に近い | ギアノイズレベルを検出 |
モーターハウジング | ケーシング表面付近 | 全体的な騒音を監視する |
出力軸 | シャフト出口の隣 | 透過ノイズを測定する |
ヒント:モーターのさまざまな部分から発生する騒音レベルを記録するために、複数の場所にマイクを設置してください。この方法を用いることで、正確な騒音制限値を設定し、改善が必要な箇所を特定することができます。
ポジショニングガイドラインに従ってください
ノイズ測定の一貫性を確保するためには、位置決めに関するガイドラインに従う必要があります。マイクロホンの傾斜角度は、ノイズ限界を捉える上で重要な役割を果たします。研究によると、60°に傾けたマイクロホンは、低振幅のチャタリングを損失なく検出できることが示されています。この角度はノイズ測定の信頼性を向上させ、ギアモーターの不安定性を特定するのに役立ちます。
マイクは騒音源から一定の距離を保ってください。
再現性を維持するため、各テストで同じ傾斜角度を使用してください。
マイクを壁や反射面に近づけすぎないようにしてください。
注:マイクロフォンの位置を一定に保つことで、テスト間でノイズレベルを比較し、平歯車モーターの信頼性の高いノイズ制限値を設定できます。
測定ポイントを設定し、適切なガイドラインに従うことで、試験方法の精度が向上します。この手順は、騒音制限を管理し、より静かなギアモーター設計を実現するのに役立ちます。
6.騒音制限値を定義する
騒音指標は、平歯車モータの騒音を測定・制御するのに役立ちます。音圧レベルはデシベル(dBA)で表され、周波数は振動の発生頻度、振幅は騒音の強さを示します。これらの指標を用いることで、ギア設計を比較し、明確な制限値を設定できます。
騒音指標を測定するための一般的なテスト方法:
マイクはギアの噛み合い部分とモーターハウジングの近くに設置してください。
騒音計を使用してdBA値を記録してください。
デジタルレコーダーを用いて周波数スペクトルを分析する。
加速度計を用いて振動を監視する。
許容dBAしきい値を設定する
平歯車モーターには、明確なdBAしきい値を設定する必要があります。これらのしきい値は、製品が発生できる最大騒音レベルを定義します。値は、ギアの種類と用途に基づいて選択します。以下の表は、さまざまなギアの種類における一般的な範囲を示しています。
ギアタイプ | dBA範囲 |
|---|---|
高接触比ヘリカル | 80-85 dBA |
標準ヘリカル | 85-95 dBA |
高接触比スパー | 85-95 dBA |
標準スパー | 85-95 dBA |
非インボリュートスパー | 95 dBA以上 |
消費者向け製品では、より低いdBA値を目指すべきです。産業用途ではより高い騒音レベルが許容される場合がありますが、それでも安全性と快適性の基準を満たす必要があります。厳格な基準値を設定することで、苦情を回避し、法令遵守を確実にすることができます。
ヒント:常に業界標準と顧客の期待値と照らし合わせて、しきい値を確認してください。
制限をアプリケーションのニーズに合わせる
騒音制限は、用途のニーズに合わせて設定する必要があります。ギアの設計や組み立てを調整することで、目標値を達成できる場合があります。以下の戦略を検討してみてください。
歯車のかみ合い時のたわみによって生じる干渉を避けるため、歯形を調整してください。
加工精度を向上させることで、低品質のギアであっても騒音を低減できます。
特に高速モーターにおいては、バックラッシュを適切に管理することで、過剰な騒音の発生を防ぐ。
伝動軸を強化することで、動的負荷を低減し、歯の噛み合いを改善する。
ケースの厚みを増すことで、動的応答性を向上させ、騒音の発生を低減します。
設計変更を行う際は、重量とプロジェクト要件のバランスを評価すること。
用途に合わせて制限値を設定することで、騒音制御が向上します。これらの戦略を用いることで、製品の品質とユーザーエクスペリエンスを保護できます。
7. テスト環境の準備
適切に準備された試験環境は、正確で再現性の高い騒音測定を可能にします。外部の騒音を制御し、すべての試験で同じ設定を維持する必要があります。この手順により、結果を比較し、ギアモーターの騒音の実際の変化を把握することができます。
周囲の騒音を制御する
試験中は外部騒音をできる限り低く抑える必要があります。不要な音は測定結果に影響を与え、ギアモーターの騒音測定を困難にします。周囲の騒音を制御するには、いくつかの方法があります。
方法 | 詳細説明 |
|---|---|
ギア設計の最適化 | ギアの形状を変更して、発生源での騒音を低減する。 |
素材の選定 | 振動を吸収し、騒音を低減する素材を選びましょう。 |
潤滑方法 | 摩擦を減らし、騒音を低減するために、専用の潤滑剤を使用してください。 |
ベアリングのメンテナンス | ベアリングは摩耗や損傷による異音を防ぐため、定期的に点検・修理してください。 |
防振 | 振動が試験エリアの他の部分に伝わるのを防ぐためのマウントを追加してください。 |
音響エンクロージャー | ギアモーターの周囲に防音カバーを取り付けて、騒音を遮断し低減してください。 |
ヒント:必ずドアや窓を閉めた静かな部屋でテストしてください。扇風機、電話、その他周囲の騒音の原因となる機器の電源を切ってください。
各テストの前に、周囲の騒音レベルも測定してください。騒音レベルが高すぎる場合は、騒音が下がるまで待つか、より静かな場所に移動してください。
一貫した設定を確保する
テスト設定は毎回同じにする必要があります。この習慣は、結果の信頼性を高め、テスト結果を比較するのに役立ちます。一貫性のある設定を行うには、以下の手順に従ってください。
各テストにおいて、ギアモーターを同じ場所に設置してください。
すべてのマイクに同じ種類と位置を使用してください。
マイクとギアモーター間の距離を一定に保ってください。
ケーブルや機器の接続は毎回同じ方法で行ってください。
作業開始前に気温と湿度を記録してください。
注:設定のわずかな変更でも、ノイズ測定値に大きな変化が生じる可能性があります。設定手順をチェックリストに書き留め、すべてのテストでそれに従ってください。
管理された環境と安定した設定により、騒音試験から明確で有用なデータを得ることができます。そうすることで、機器の設計や騒音対策についてより適切な判断を下すことが可能になります。
8.計測機器の校正
平歯車モーターの騒音試験を開始する前に、必ず測定機器の校正を行ってください。校正を行うことで、測定値の精度と再現性が確保されます。この手順を省略すると、信頼性の低いデータを収集してしまい、モーターの分析を誤る可能性があります。以下の手順に従って、試験機器を準備してください。
事前テスト校正を実施する
メーカーのガイドラインを確認する
各機器の取扱説明書をよくお読みください。機器ごとに独自の校正手順があります。基準音源を使用する
マイクロホンにキャリブレータを取り付けます。94 dBなどの既知の音圧レベルに設定します。騒音計を調整する
騒音計の電源を入れてください。測定値が基準値と一致するまで調整してください。データ取得ツールの検査
データレコーダーとソフトウェアが正しい値を表示していることを確認してください。すべてのマイクに対して同じ手順を繰り返してください。
テストに使用するすべてのマイクロフォンを校正してください。この手順により、すべてのモーターで一貫した結果が得られます。
ヒント:モーターのテストを行う環境と同じ環境で、必ず計測機器の校正を行ってください。この方法により、温度や湿度の変化による誤差を軽減できます。
校正データを記録する
校正の記録はすべて残しておく必要があります。この記録は、機器の精度を長期的に追跡するのに役立ちます。以下の表のような形式でデータを整理してください。
楽器別 | 校正日 | 基準レベル | 結果(dB) | Operator |
|---|---|---|---|---|
マイク1 | 2024-06-01 | 94 dB | 94.1 dB | J.スミス |
騒音計 | 2024-06-01 | 94 dB | 93.9 dB | J.スミス |
各測定機器について、日付、基準値、結果を記録してください。
校正を実施したオペレーターをメモしておいてください。
モーターのテストセッションを行う前に、必ず記録を確認してください。
注:適切な校正記録は、計測機器の不具合を早期に発見するのに役立ちます。不具合がモーターのテスト結果に影響する前に修正できます。
計測機器の校正と記録を行うことで、騒音試験の信頼性が向上します。この手順により、測定結果への確信が深まり、異なる試験セッション間でのモーターの比較が容易になります。
9. 騒音テストを実施する
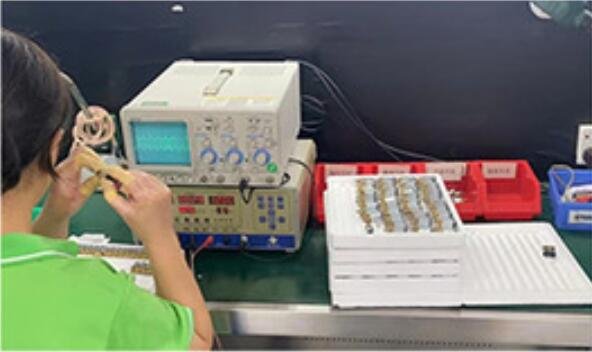
環境設定と計測機器の校正が完了しました。次に、平歯車モーターの騒音テストを実行する必要があります。この手順により、モーターが実際の条件下でどのように動作するかを確認できます。
試験条件下でモーターを運転する
モーターは、以前に設定した速度、負荷、環境設定と同じ条件で運転してください。この方法により、信頼できる結果が得られます。作業を開始する前に、必ずチェックリストに従ってください。
ギアモーターの電源を入れてください。
速度を最初のテスト値に設定してください。
適切な荷重をかけてください。
温度と湿度を監視します。
すべてのマイクとセンサーが作動していることを確認してください。
モーターの性能を包括的に把握するには、さまざまな種類のテストを実施できます。以下の表は、一般的な2つの方法を示しています。
テストタイプ | 詳細説明 |
|---|---|
運転中の騒音レベルを測定するには、騒音計を使用してください。測定結果を基準値と比較してください。 | |
振動試験 | 振動センサーを使用して異常な振動を検知します。データを分析して、潜在的な問題を特定します。 |
ヒント:録画を開始する前に、必ずモーターを数分間作動させてください。この手順は、冷間始動によるエラーを防ぐのに役立ちます。
騒音データを収集する
各テストポイントで騒音データを収集する必要があります。データ収集システムを起動し、騒音レベルを記録してください。以下の手順に従ってください。
各速度および負荷におけるdBA値を記録してください。
周波数スペクトルを後で分析するために保存してください。
異音や異常な振動がないか注意してください。
各測定ポイントごとにテストを繰り返してください。
データは表またはスプレッドシートに整理してください。こうすることで、結果の比較や傾向の把握が容易になります。
注:正確なデータ収集は、騒音源を特定し、ギアモーターの設計を改善するのに役立ちます。
この手順は、テスト計画に従ってすべての結果を記録することで完了します。これで、分析と報告に必要なデータが揃いました。
10.結果の分析と文書化
騒音測定値の解釈
ギアモーターからの音響放射を理解するには、測定データを解釈する必要があります。まず、各テストポイントでの音圧レベルの測定値を確認してください。これらの値を、ギアケースノイズの可聴ノイズ仕様と比較します。周波数スペクトルと振幅のパターンを探してください。これらのパターンは、速度、負荷、および環境によってノイズ発生がどのように変化するかを示します。
音響データを理解するには、統計指標を活用しましょう。以下の表は、ギアモーターからの音響放射と振動信号を分析するための一般的な方法を示しています。
統計指標 | 印加される信号の種類 | 詳細説明 |
|---|---|---|
F1からF26 | RAW、RES、DIFF、FSB | ピット成長の一般的な指標 |
F27、F28 | RES | 残留信号に関する具体的な指標 |
F29からF34 | 違い | 差分信号用に設計されています |
F35、F36 | FSB | 一次側波帯信号向けに最適化されています |
これらの指標を使用して、音圧レベルと振動の変化を追跡してください。この方法により、ギアの摩耗や故障の初期兆候を早期に発見できます。音響放射の急激な上昇は、ギアノイズ低減装置や電気モーターの不具合を示している可能性があるため、常に確認してください。
ヒント:時間、周波数、および時間周波数解析を使用して、ギアモーターの音響放射の全体像を把握してください。
テストレポートを作成する
測定と分析が完了したら、明確なテストレポートを作成する必要があります。質の高いレポートは、結果を共有し、将来のギアモーターの騒音仕様を改善するのに役立ちます。レポートにはすべての重要な要素を含めてください。以下の表は、記録すべき項目の一覧です。
素子 | 詳細説明 |
|---|---|
小型ギア向けに設計されており、騒音と温度を測定します。 | |
測定技術 | 音圧レベル測定には、NI PXI 4472システムとAP 7046マイクロホンを使用します。 |
分析方法 | LabVIEWソフトウェアを用いて、時間空間、周波数空間、および時間周波数空間における信号を解析します。 |
温度の測定 | 試験中は赤外線カメラOptris Xi80を使用してギアの温度を監視します。 |
ノイズの最小化 | 電気モーターの騒音を低減するために、防音効果のある吸音フォームを使用します。 |
テスト環境 | 外部の音響ノイズを制限するため、半無響室で試験を実施する。 |
品質チェック | ギアの品質をチェックし、テスト前に慎重に取り付けます。 |
慣らし運転段階 | 測定前に、ギアモーターを30分間運転して安定した動作状態に達するようにします。 |
可聴騒音仕様、試験方法、およびギア騒音低減のために講じた対策についても記載してください。各試験における音圧レベル、振動、および音響放射を一覧にしてください。異常な可聴騒音や振動解析結果があれば、注記を追加してください。この手順を踏むことで、報告書が将来のギア設計および電気モーターの改善に役立つことが保証されます。
注:詳細なレポートは、音響放射の傾向を追跡し、ギアモーターの騒音仕様をより適切に設定するのに役立ちます。
騒音仕様の策定と試験に関する各手順をきちんと守れば、信頼性の高い結果が得られます。
あなたは、業界の騒音基準および規制を遵守することを保証します。
不快感や聴覚リスクを軽減することで、ユーザーエクスペリエンスを向上させます。
ノイズ源を見つけて修正することで、製品の品質を向上させることができます。
研究によると、機械設計に騒音制御を組み込むことで、製品の品質とユーザー満足度が向上することが示されています。エンジニア間の連携により、機械の性能向上とコスト削減につながります。明確な騒音指標を設定し、実績のある試験方法を用いることで、期待値と品質基準を満たすことができます。
FAQ
平歯車モーターの主な騒音指標は何ですか?
騒音測定指標は、音と振動を測定するのに役立ちます。最も一般的な指標には、以下のようなものがあります。
音圧レベル(dBA)
周波数スペクトル
振動振幅
これらの指標は、ギアの設計を比較したり、騒音制限を設定したりするために使用します。
騒音測定にはどの試験方法を用いるべきでしょうか?
以下のテスト方法を使用してください。
マイクはギアのかみ合い部分とモーターハウジングの近くに設置してください。
騒音計でdBA値を記録してください。
デジタルツールを用いて周波数スペクトルを解析する。
加速度計を用いて振動を監視する。
ヒント:信頼できる結果を得るためには、常に業界標準に従ってください。
テスト中にマイクの配置が重要な理由は何ですか?
マイクの設置場所はノイズ測定値に影響します。マイクはノイズ源から一定の距離と角度に保つようにしてください。この方法を守ることで、毎回安定した正確な測定結果が得られます。
騒音測定機器はどのくらいの頻度で校正すべきですか?
測定を行う前には必ず測定器の校正を行ってください。定期的な校正により、測定値の精度と信頼性が維持されます。校正データは必ず記録し、今後の参考資料として保管してください。
ギアモーターの騒音レベルが制限値を超えた場合、どうすればよいでしょうか?
ギアプロファイルを調整したり、加工精度を向上させたり、より優れた潤滑剤を使用したりすることで改善できます。場合によっては、材質を変更したり、防音エンクロージャーを追加したりすることも効果的です。テストデータを分析して主な騒音源を特定し、的を絞った改善策を実施してください。






